汽车平衡块锻件定制 厂家如何精准匹配车型与性能需求
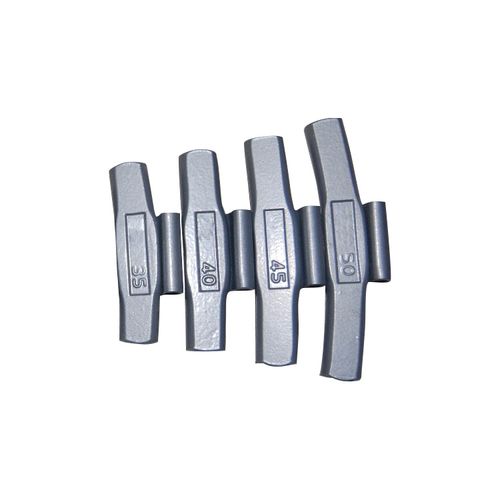
在汽车轻量化与操控稳定性要求日益严苛的今天,平衡块作为底盘与传动系统中的关键配重元件,其锻件质量直接影响到车辆的振动抑制、驾驶平顺性与零部件寿命。对于整车厂或高端改装市场而言,标准化平衡块往往难以满足特定轴荷分配、空间限制或材料性能要求,因此“厂家定制”成为主流趋势。本文将围绕汽车用平衡块锻件的定制流程、材料工艺与选型要点展开分析。
一、为什么汽车平衡块需要锻件定制?
平衡块的核心功能是通过精确的质量配比,抵消旋转部件(如传动轴、飞轮、车轮)或运动部件(如发动机曲轴)的不平衡力矩。不同车型在以下方面存在显著差异:
- 安装接口:孔距、螺纹规格、定位凸台形状各异;
- 质量公差:从几克到数公斤不等,需精确控制;
- 空间包络:与周边零件的间隙、避让结构不同;
- 疲劳与冲击载荷:商用车、性能车要求更高的抗拉强度与韧性。
因此,通用型平衡块只能作为临时替换,真正满足NVH(噪声、振动与声振粗糙度)目标与耐久试验的,必须是依据整车参数定制的锻件。
二、主流锻造材料与工艺选择
| 材料类型 | 典型牌号 | 适用场景 | 特点 |
|---------|---------|---------|------|
| 碳素结构钢 | 35#、45# | 普通乘用车、商用车 | 成本低,强度适中,需表面防锈处理 |
| 合金结构钢 | 40Cr、42CrMo | 高性能车、重卡 | 淬透性好,调质后综合力学性能优 |
| 不锈钢 | 304、316 | 腐蚀环境、高端车型 | 耐蚀,外观佳,成本较高 |
| 粉末冶金 | 铁基粉末 | 大批量小型平衡块 | 近净成形,材料利用率高 |
锻造工艺上,“模锻”最适用于汽车平衡块的批量定制:先根据三维数模开制锻模,再经下料、加热、模锻、切边、调质、抛丸、机加工(钻孔、铣面)及表面处理(发黑、电泳、镀锌)等工序。对于特殊形状,也可采用辊锻制坯+模锻成型,以减少飞边与流线缺陷。
三、定制流程:从需求到量产
- 需求输入:客户提供安装位置、质量目标(含公差)、工作温度、耐腐蚀等级、年需求量。
- 结构设计:厂家工程师使用CAD/CAE进行平衡块造型,并通过模拟分析优化圆角、拔模斜度与飞边位置。
- 模具开发:制作锻模(H13热作模具钢),必要时同步设计检具。
- 样件试制:小批量锻造+热处理+机加工,进行理化检验(硬度、金相、探伤)与动平衡测试。
- 台架与装车验证:客户完成疲劳寿命、盐雾腐蚀、振动传递等测试。
- 量产与质控:采用SPC统计过程控制,每批附带材质证明与尺寸报告。
四、厂家定制的核心优势
- 精准配重:通过调整模具型腔深度或后续机加工去重,可达到±1%的质量一致性。
- 结构一体化:可将平衡块与支架、法兰或连接臂做成整体锻件,减少焊缝与装配误差。
- 材料可追溯:每个定制批次留模样件,支持失效分析。
- 交期灵活:专业模锻厂通常具备2000吨以上压力机,日产能数百至数千件,且能配合JIT供货。
五、选型时需关注的四个指标
- 质量公差与偏心距:尤其是曲轴平衡块,偏心距偏差会放大振动。
- 疲劳强度:在10^7次循环下不开裂,通常要求抗拉强度≥800MPa(合金钢调质态)。
- 表面硬度与耐磨性:与螺栓或卡扣的接触面需具备足够硬度以防压溃。
- 盐雾时间:一般要求≥240小时无红锈(乘用车),商用车可放宽至96小时。
六、
平衡块锻件虽小,却是汽车NVH与可靠性链路上不容忽视的一环。选择具备模具自主开发能力、材料数据库完善且通过IATF 16949认证的厂家进行定制,才能真正实现“一车一配重,一况一参数”。对于改装市场与新能源车型,还可探索高密度钨合金或复合材料平衡块,与锻造工艺形成互补。定制不是成本负担,而是精准解决振动问题的工程手段。
如若转载,请注明出处:http://www.junhuihk.com/product/13.html
更新时间:2026-10-24 06:27:52